

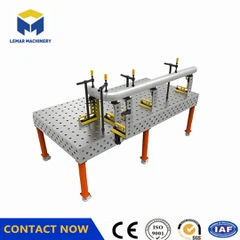


Hvernig á að ákvarða hvort 3D suðu vinnubekkur sé verulega vansköpuð?
Mar 16, 2026
Skildu eftir skilaboð
I. Kjarnaviðmið fyrir mat á alvarlegri aflögun (byggt á mæligögnum)
Eftirfarandi eru mælanlegar lykilvísar. Að fara yfir þessa staðla gefur til kynna að aflögunin hafi náð því stigi sem krefst tafarlausrar inngrips:
1. Flatnessvilla sem fer yfir 0,1 mm/m: Með því að nota rafræna hæðarmælingu eða fjöl-punkta leysimælingu gefur flatneskjufrávik sem er meira en 0,1 mm á hvern metra af pallinum til kynna alvarlega heildarsléttu ónákvæmni, sem hefur áhrif á staðsetningarnákvæmni logsuðubrennslunnar.
2. Hnitfrávik lykilstaðsetningarhola Stærra en eða jafnt og ±0,15 mm: Með því að nota hnitamælingarvél (CMM) til að athuga staðsetningu viðmiðunarholanna, ef staðbundin hnitafærsla fer yfir ±0,15 mm, mun það valda því að festingin mistekst í endurtekinni staðsetningu, sem er ónákvæmni í burðarvirki.
3. 3D Scan Deviation Cloud Map sem sýnir staðbundna ójöfnur yfir 0,2 mm: Ef borið er saman handfesta leysiskönnun við upprunalega CAD líkanið, ef staðbundnar bungur eða dældir fara yfir 0,2 mm, veldur það auðveldlega bilum eða þjöppun í upphafslagi suðustrengsins, sem gefur til kynna alvarlega staðbundna aflögun.
4. Laser rekja spor einhvers skynjar heildar snúningshorn Stærra en eða jafnt og 0,05 gráður. Fyrir stóra skeytipalla mun snúningshorn sem fer yfir 0,05 gráður á hverja lengdareiningu valda fráviki á handleggsleið vélfæra og álagsstyrk, sem hefur áhrif á öryggi burðarvirkis.
II. Dæmigert ytri einkenni alvarlegrar aflögunar Þegar eftirfarandi fyrirbæri eiga sér stað þýðir það oft að aflögunin hafi þróast að því marki að hún hafi áhrif á framleiðslu:
1. Margar samfelldar lotur af misjöfnun suðustrengs eða bilun í fyrsta-lagsklæðningu, sem ekki er hægt að leysa eftir að hafa útilokað bilanir í forriti og búnaði.
2. Endurteknir erfiðleikar við holustillingu, þvingaða boltasamsetningu eða klemmubilun í sömu festingu, sem endurspeglar alvarlega röskun á tilvísun holukerfisins.
3. Tíð kveikja á viðvörun vélfæraarmstakmarkana eða rennibrautarstopp við suðu, sem gefur til kynna að pallurinn sé ójafn og veldur hreyfitruflunum.
4. Verulega aukin aflögun við heitar aðstæður: Hæfur við stofuhita en mikil lækkun á suðunákvæmni eftir upphitun, sem gefur til kynna að hitaþenslujöfnunarbúnaðurinn hafi brugðist.
III. Að bera kennsl á sérstakar áhættur við há-hitaskilyrði (sérstaklega fyrir litun) (aðstæður við samsvörun litavéla)
Vegna langvarandi útsetningar fyrir háum hita skal gæta sérstaklega að eftirfarandi framsæknum og alvarlegum aflögunareiginleikum:
1. Uppsöfnuð plastaflögun vegna hitauppstreymis: Eftir hundruðir hitahækkana og -lækkana sýnir pallurinn óafturkræfa skekkju, sem ekki er hægt að endurheimta að fullu með jöfnun í köldu-ástandi.
2. Hornaflögun af völdum ó-jafnrar hitauppstreymis: Önnur hliðin verður fyrir sterkari áhrifum frá heitu loftstreymi, sem leiðir til mismunar á einhliða útþenslu og myndar „skekkjuáhrif“.
3. Hæg aflögun af völdum afgangsspennulosunar: Innra streita efnisins endurdreifist með tímanum, sem kemur fram sem reglubundið nákvæmnisrek.
Mælt er með því að framkvæma endurprófun á heitu-ástandi þegar búnaðurinn nær stöðugu rekstrarhitastigi (td yfir 80 gráðum) til að endurspegla aflögunarstigið nákvæmlega við notkunarskilyrði.

Hringdu í okkur